

 English
 中文 (中国)
Hướng dẫn đọc thông số
Cách đọc thông số collet và đầu kẹp máy mài dao: mã W/B, bảng A-B-C-G, độ đảo µm

Oct
Collet và đầu kẹp quyết định độ đồng tâm của dao khi mài trên máy mài dao CNC 5 trục. Trên FEYANA, mỗi sản phẩm collet có bảng kích thước và bản vẽ đi kèm. Bài viết hướng dẫn đọc mã đặt hàng, các ký hiệu A, B, C, G, α, D và thông số độ đảo của đầu kẹp.
Đọc mã đặt hàng collet
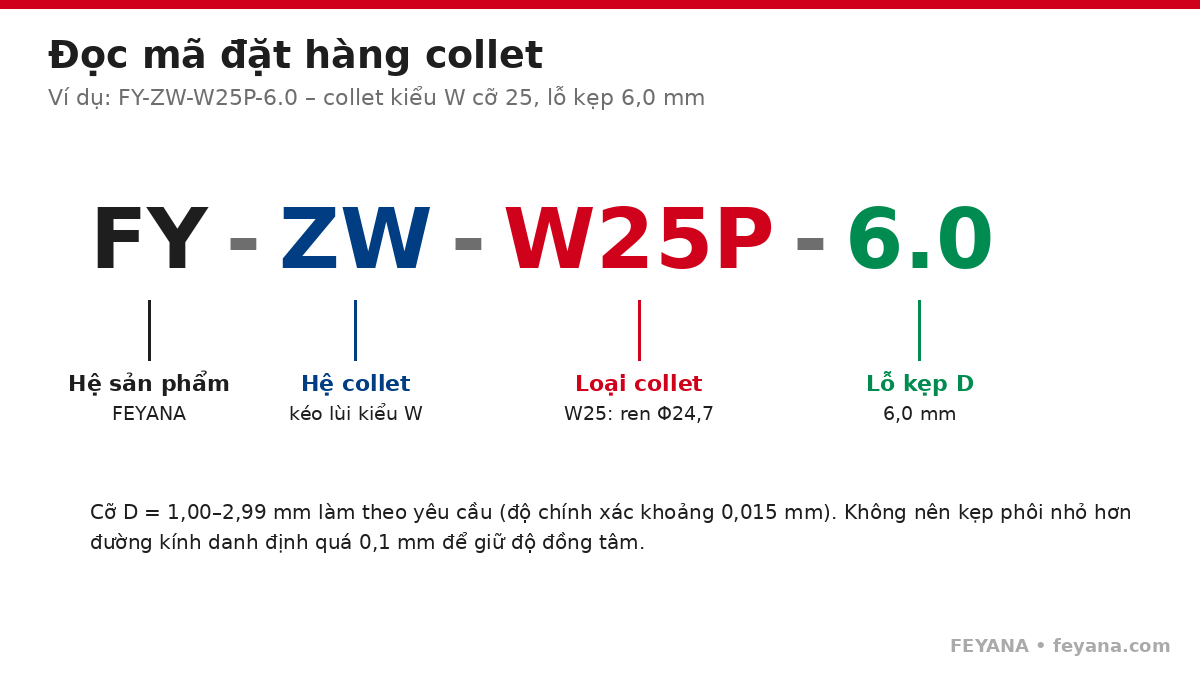
Mã đặt hàng gồm hệ sản phẩm, hệ collet, loại collet và đường kính lỗ kẹp. Ví dụ FY-ZW-W25P-6.0 là collet kiểu W cỡ W25, lỗ kẹp 6,0 mm. Collet kiểu W có đường kính ren gần bằng đường kính thân, còn collet kiểu B có ren nhỏ hơn thân một chút. Cả hai đều là collet kéo lùi: thanh kéo kéo collet vào ổ để kẹp.
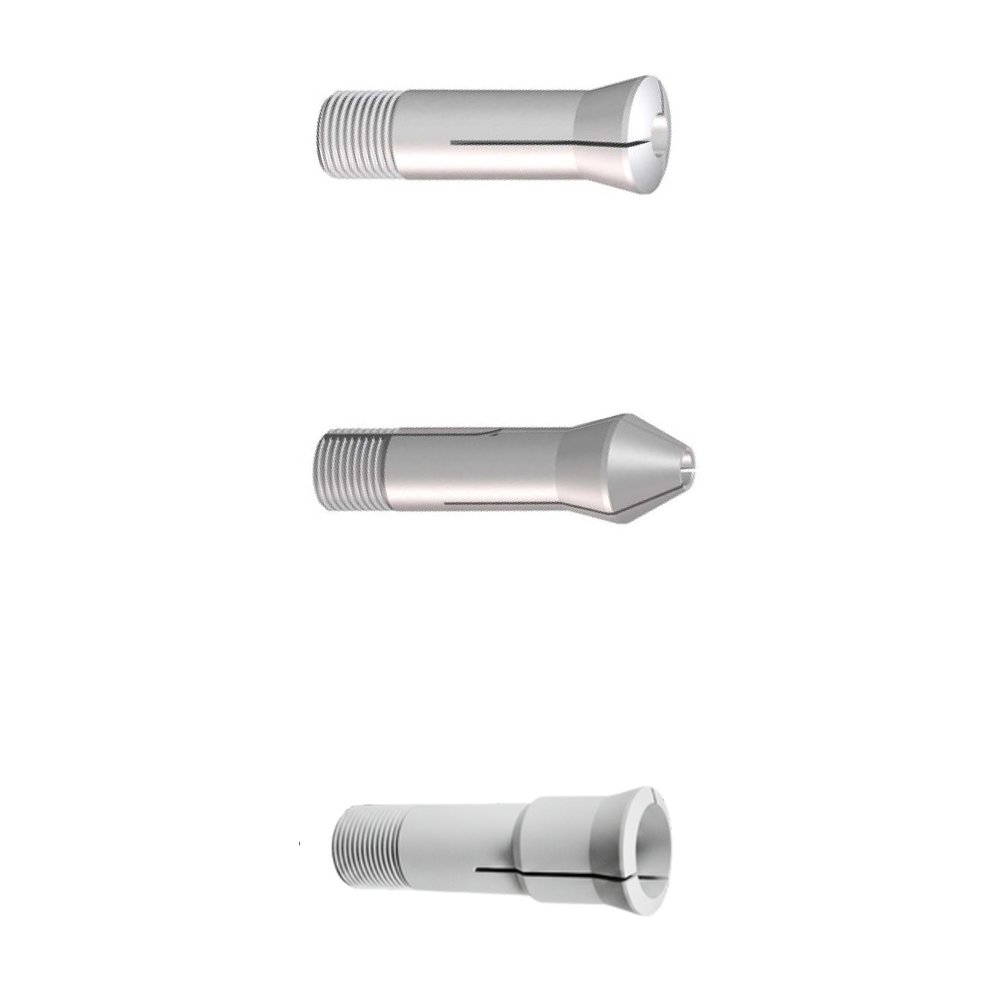
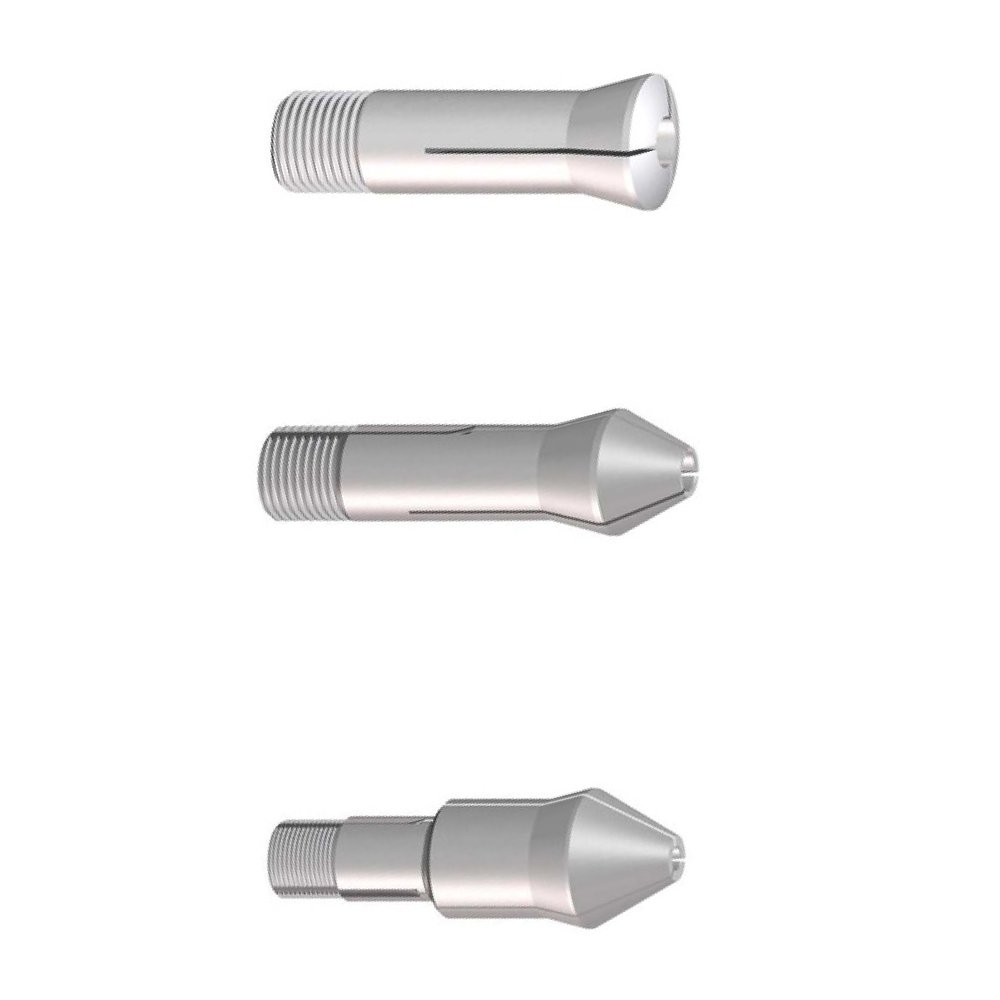
Bảng kích thước A, B, C, G, α, D
Bảng kích thước trên trang sản phẩm đi kèm bản vẽ hình 1, hình 2, hình 3 (các dạng đầu collet khác nhau). Cách đọc một dòng, ví dụ W20 hình 1:
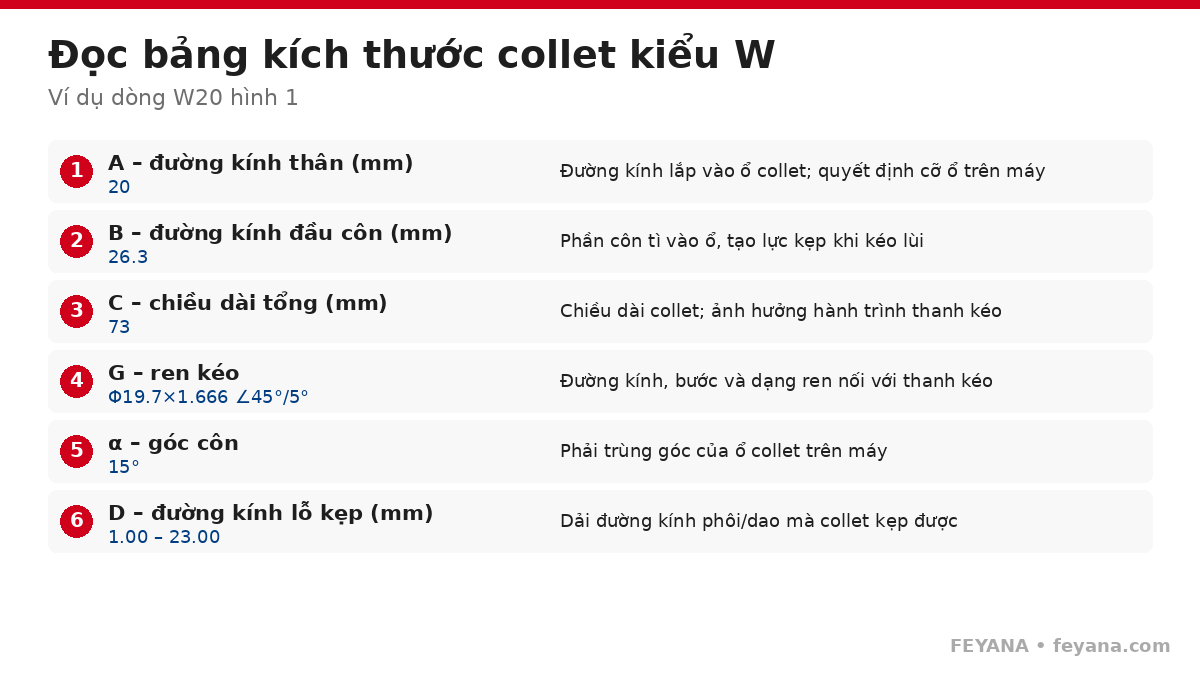

Khi đặt hàng, hãy đối chiếu A, G và α với ổ collet trên máy, rồi chọn D theo đường kính chuôi dao hoặc phôi. Không nên kẹp phôi nhỏ hơn đường kính danh định của collet quá 0,1 mm để giữ độ đồng tâm. Các cỡ D 1,00–2,99 mm có thể làm theo yêu cầu với độ chính xác khoảng 0,015 mm.
Độ đảo (runout) đo bằng µm

Độ đảo là chênh lệch lớn nhất trên đồng hồ so khi quay đầu kẹp một vòng, đo tại một khoảng cách nhất định từ mặt đầu kẹp. Ví dụ đầu kẹp dao thủy lực SK50 có độ đảo dưới 3 µm trong phạm vi 4 lần đường kính, độ lệch tâm chồng ≤ 1,5 µm. Khi so sánh hai đầu kẹp, phải so cùng khoảng cách đo, vì đo càng xa thì độ đảo càng lớn.
Với máy mài dao, đầu kẹp collet chỉnh đảo 6 hướng cho phép chỉnh độ đảo về ≤ 6 µm (loại liền khối) hoặc ≤ 8 µm (loại 2 mảnh). Đầu kẹp tích hợp thủy lực có thêm cữ hành trình để collet không bị biến dạng khi kẹp rỗng.


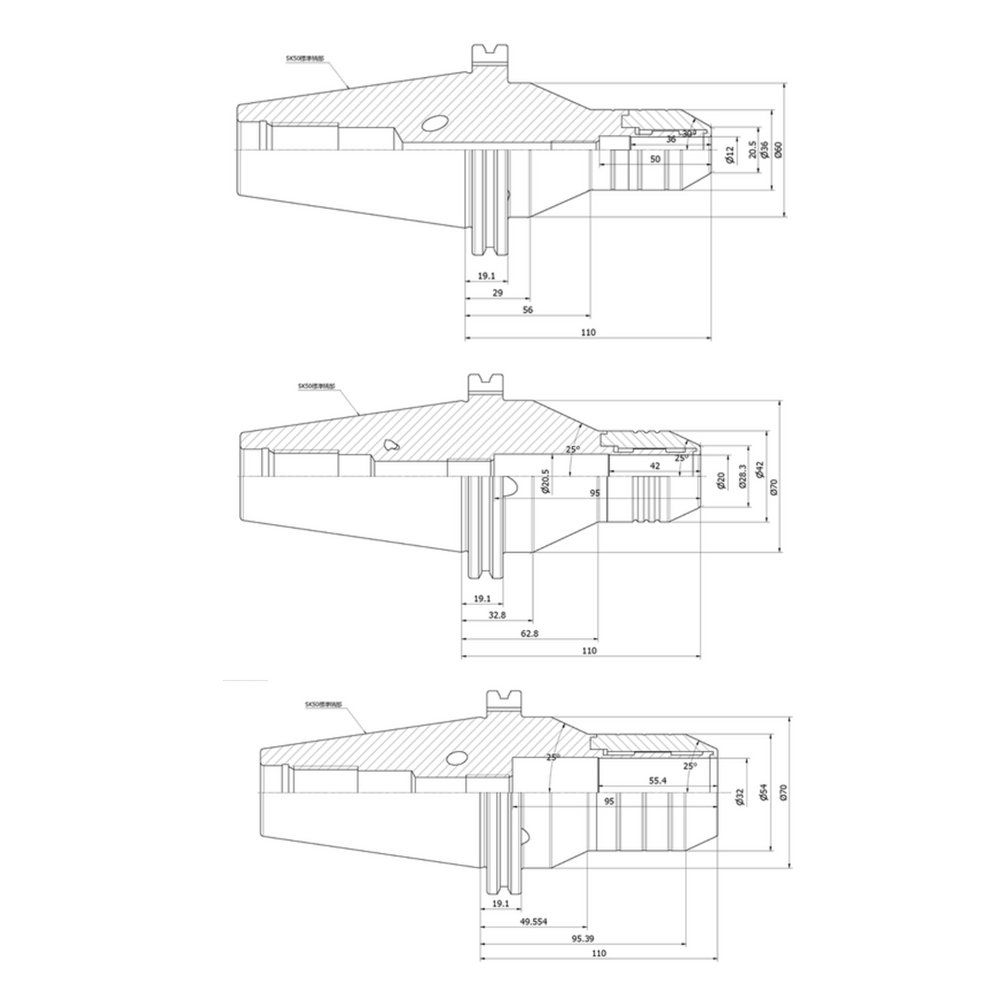
Thông số đầu kẹp thủy lực SK50 và ống giảm
- Côn SK50: chuẩn chuôi lắp vào trục chính máy.
- HDC12 / HDC20 / HDC32: đường kính lỗ kẹp Ø12, Ø20, Ø32 mm.
- Ống giảm D1/D2: ống giảm cho phép kẹp chuôi dao nhỏ hơn lỗ đầu kẹp, ví dụ D2 = 20 mm, D1 = 3–18 mm.
Xem toàn bộ danh mục collet và đầu kẹp máy mài dao CNC 5 trục. Để kiểm tra độ đảo tại xưởng, xem thêm bài cách đọc thông số thiết bị đo.
Series: Cách đọc thông số sản phẩm trên FEYANA
- Keo công nghiệp (TDS)
- Thước cặp, panme, đồng hồ so
- Collet & đầu kẹp máy mài dao (bài này)
- Vòng bi & hộp số
- Máy nén khí & lò hơi
- Dầu nhớt & mỡ bôi trơn
- Động cơ điện
- Biến tần
- Dây curoa & xích
- Khớp nối, ly hợp & phanh
- Van, bơm & xi lanh thủy lực
- Vật liệu bảo ôn & tiêu âm
- HVAC: chiller, VRV, AHU, quạt
- Máy tạo khí oxy/nitơ & máy thổi
- PLC, I/O, HMI & switch
- Băng tải & xe đẩy hàng
- Bình chữa cháy & thiết bị PCCC
- Dụng cụ mài & đánh bóng
- Hạt nhựa PP & máy nghiền
- Máy hàn sóng & hàn chọn lọc PCB
Cần FEYANA tư vấn chọn mã theo bản vẽ, điều kiện vận hành hoặc mã đang dùng: Zalo/Hotline 0988 641 591 – WhatsApp +84 988 641 591 – sales.00@feyana.com.
