

 English
 中文 (中国)
Hướng dẫn đọc thông số
Cách đọc thông số dụng cụ mài và đánh bóng: độ hạt P, cấp vải không dệt, đường kính, RPM
Oct
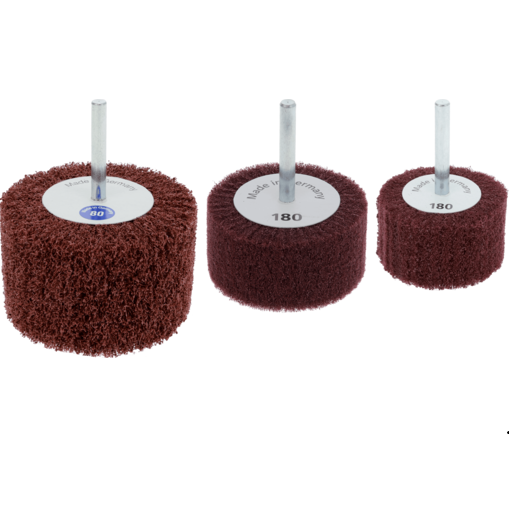
Bánh nhám xếp, đĩa vải không dệt, chổi sợi cước mài hay bánh vải đánh bóng nhìn khá giống nhau, nhưng bảng thông số mỗi loại lại ghi theo cách riêng: số P, cấp Medium/Fine, đường kính, ren M14, tốc độ tối đa… Đọc đúng các con số này giúp bạn chọn dụng cụ cho đúng bước gia công, lắp vừa máy và chạy an toàn. Bài viết giải thích từng thông số, kèm ví dụ thật từ dụng cụ Osborn và máy Bosch FEYANA đang cung cấp.
Độ hạt: số P và cấp vải không dệt
Độ hạt cho biết kích thước hạt mài, tức là dụng cụ cắt mạnh hay chỉ làm mịn bề mặt.
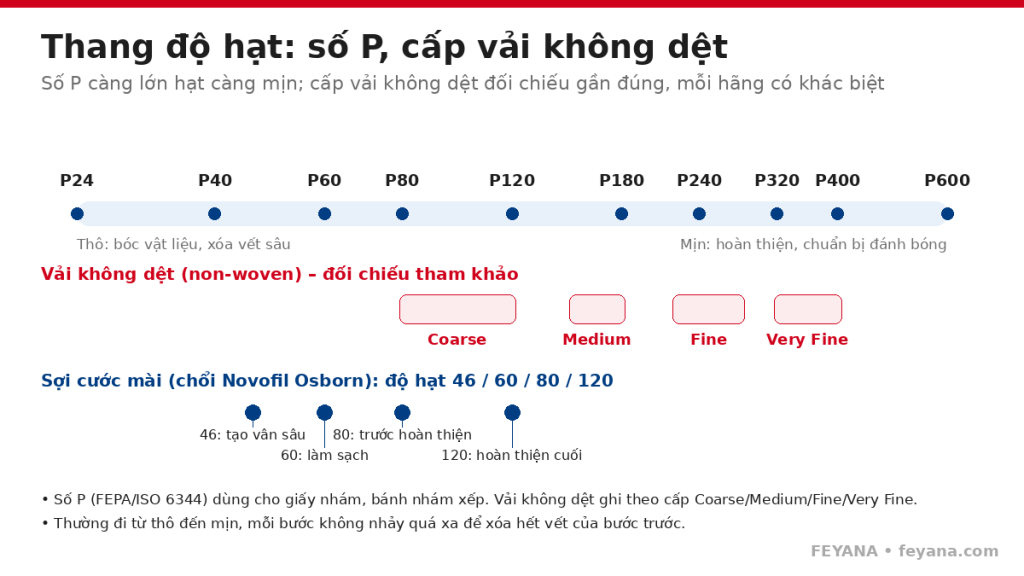
- Số P (theo FEPA, ISO 6344) dùng cho vải nhám, giấy nhám, bánh nhám xếp. Số càng nhỏ hạt càng thô: P40–P80 bóc vật liệu, xóa vết sâu; P120–P240 làm mịn; P320 trở lên chuẩn bị đánh bóng.
- Vải không dệt (non-woven) thường không ghi số P mà ghi cấp Coarse, Medium, Fine, Very Fine. Mỗi hãng quy đổi hơi khác nhau, nên bảng đối chiếu dưới đây chỉ để tham khảo.
- Sợi cước mài ghi độ hạt bằng số không có chữ P. Ví dụ chổi cốc sợi Novofil® Osborn: hạt 46 tạo vân sâu, 60 làm sạch bẩn nhẹ đến vừa, 80 chuẩn bị trước hoàn thiện, 120 hoàn thiện cuối.

Nguyên tắc chung: đi từ thô đến mịn và không bỏ quá nhiều bước, vì hạt mịn rất chậm khi phải xóa vết xước sâu của bước trước.
Vật liệu hạt mài và vật liệu nền
Dòng thông số này cho biết dụng cụ hợp với vật liệu nào:
- Oxit nhôm: dai, phổ biến cho thép, inox, nhôm. Ví dụ bánh nhám xếp Osborn và bánh đĩa mài không dệt Osborn đều dùng hạt oxit nhôm.
- Silicon carbide (SiC): sắc, giòn, hợp kim loại màu và nhựa. Ví dụ chổi đầu sợi cước SiC dùng được cả khô và ướt, hạt mài phân bố suốt chiều dài sợi.
- Vật liệu nền: vải nhám xếp lá cắt mạnh; vải không dệt đàn hồi, cho vân satin đều; sợi cước nylon có hạt mài ôm theo biên dạng; vải sisal, cotton hoặc NOTIFLEX® dùng kèm sáp để đánh bóng.



Đường kính và tốc độ tối đa (RPM)
Đường kính (Ø, mm) quyết định vùng tiếp xúc và cỡ máy lắp được. Quan trọng hơn, cùng một tốc độ quay, dụng cụ càng lớn thì tốc độ dài tại mép càng cao: v (m/s) = π × D (mm) × n (v/ph) / 60.000.
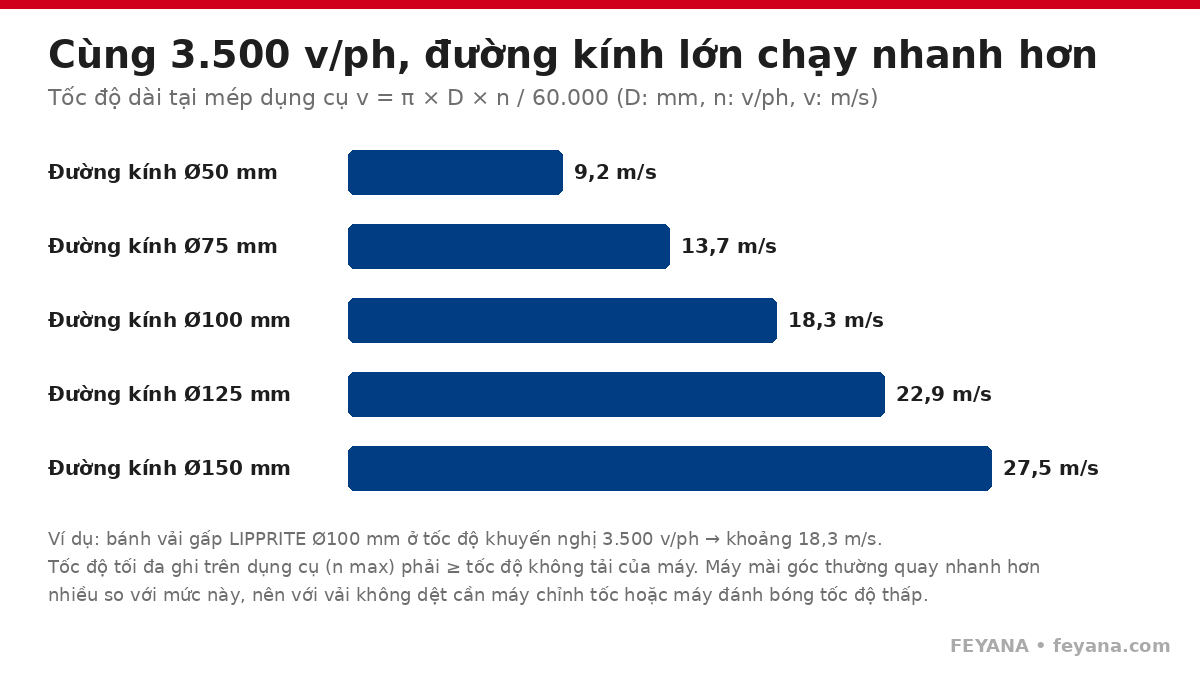
Trên dụng cụ thường ghi tốc độ tối đa cho phép (n max) hoặc tốc độ khuyến nghị. Hai quy tắc khi đọc:
- Tốc độ tối đa của dụng cụ phải lớn hơn hoặc bằng tốc độ không tải của máy, không bao giờ ngược lại.
- Tốc độ khuyến nghị là để đạt bề mặt đẹp. Bánh vải gấp LIPPRITE® Ø100 mm có tốc độ khuyến nghị 3.500 v/ph; chạy nhanh hơn dễ làm nóng, cháy vải và bẩn bề mặt inox.
Vì vậy vải không dệt và bánh đánh bóng thường đi với máy chỉnh tốc. Ví dụ máy đánh bóng Bosch GPO 11-180 S công suất 1.100 W, dải tốc độ 900–3.800 v/ph; GPO 14-180 S 1.400 W có 6 cấp tốc độ và khởi động mềm.
Kiểu lắp: ren, lỗ trục, chuôi, đầu gá
Kiểu lắp quyết định dụng cụ có vừa máy hay không:
- Ren M14: vặn trực tiếp vào trục máy mài góc. Bánh LIPPRITE®, bánh NOTIFLEX® và bộ đánh bóng 6 chi tiết đều là Ø100 mm ren M14.
- Chuôi trụ: kẹp vào máy khoan, máy mài khuôn. Bộ 5 chổi Osborn có chuôi Ø6 mm, gồm chổi bánh xe Ø50, Ø75, chổi cốc Ø50, Ø70 và chổi đầu Ø25 mm.
- Lỗ trục / rãnh then: cho con lăn, chổi bánh xe trên máy cố định; cần đọc đường kính lỗ cùng với đường kính ngoài.
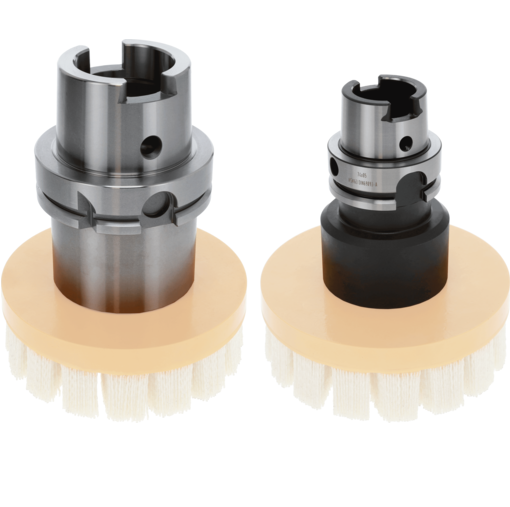
- Đầu gá CNC: đầu gá HSK-A63 theo DIN 69893, hoặc gá kẹp chuôi Ø12 mm mặt kẹp DIN 6535-HB cho chổi đĩa ATB®.


Đọc một bộ đánh bóng theo từng bước
Bộ đánh bóng 6 chi tiết Osborn là ví dụ tốt về trình tự: bánh sisal/vải để mài cắt, bánh NOTIFLEX® cứng để đánh bóng, bánh NOTIFLEX® mềm để tạo bóng, kèm 3 sáp trắng, nâu, xanh. Sáp như DIALUX® Blue (thỏi 100 × 30 × 15 mm) dùng cho kim loại không quý. Với máy chà nhám, hãy đọc thêm công suất và độ rung: Bosch GEX 125 có động cơ 290 W, độ rung 3,8 m/s².


Lưu ý khi so sánh và chọn
- Chỉ so độ hạt trong cùng một hệ: số P với số P; cấp vải không dệt giữa các hãng có thể lệch nhau.
- Luôn so tốc độ tối đa của dụng cụ với tốc độ không tải của máy, nhất là khi chuyển sang đường kính lớn hơn.
- Chọn hạt theo vật liệu: oxit nhôm cho thép, inox; SiC cho kim loại màu, nhựa.
- Kiểm tra kiểu lắp (M14, chuôi, lỗ trục, HSK) trước khi đặt hàng, tránh phải mua thêm đầu nối.
- Với máy dùng pin, chọn dụng cụ nhẹ, cân bằng tốt để giảm rung và kéo dài thời gian dùng pin.
Xem thêm bài máy đánh bóng cầm tay: phân biệt máy xoay tròn và lệch tâm. FEYANA cung cấp đầy đủ dụng cụ Osborn trong danh mục Dụng cụ mài và đánh bóng, gồm dụng cụ mài vải không dệt và Chổi xoắn và con lăn.
Series: Cách đọc thông số sản phẩm trên FEYANA
- Keo công nghiệp (TDS)
- Thước cặp, panme, đồng hồ so
- Collet & đầu kẹp máy mài dao
- Vòng bi & hộp số
- Máy nén khí & lò hơi
- Dầu nhớt & mỡ bôi trơn
- Động cơ điện
- Biến tần
- Dây curoa & xích
- Khớp nối, ly hợp & phanh
- Van, bơm & xi lanh thủy lực
- Vật liệu bảo ôn & tiêu âm
- HVAC: chiller, VRV, AHU, quạt
- Máy tạo khí oxy/nitơ & máy thổi
- PLC, I/O, HMI & switch
- Băng tải & xe đẩy hàng
- Bình chữa cháy & thiết bị PCCC
- Dụng cụ mài & đánh bóng (bài này)
- Hạt nhựa PP & máy nghiền
- Máy hàn sóng & hàn chọn lọc PCB
Cần FEYANA tư vấn chọn mã theo bản vẽ, điều kiện vận hành hoặc mã đang dùng: Zalo/Hotline 0988 641 591 – WhatsApp +84 988 641 591 – sales.00@feyana.com.
